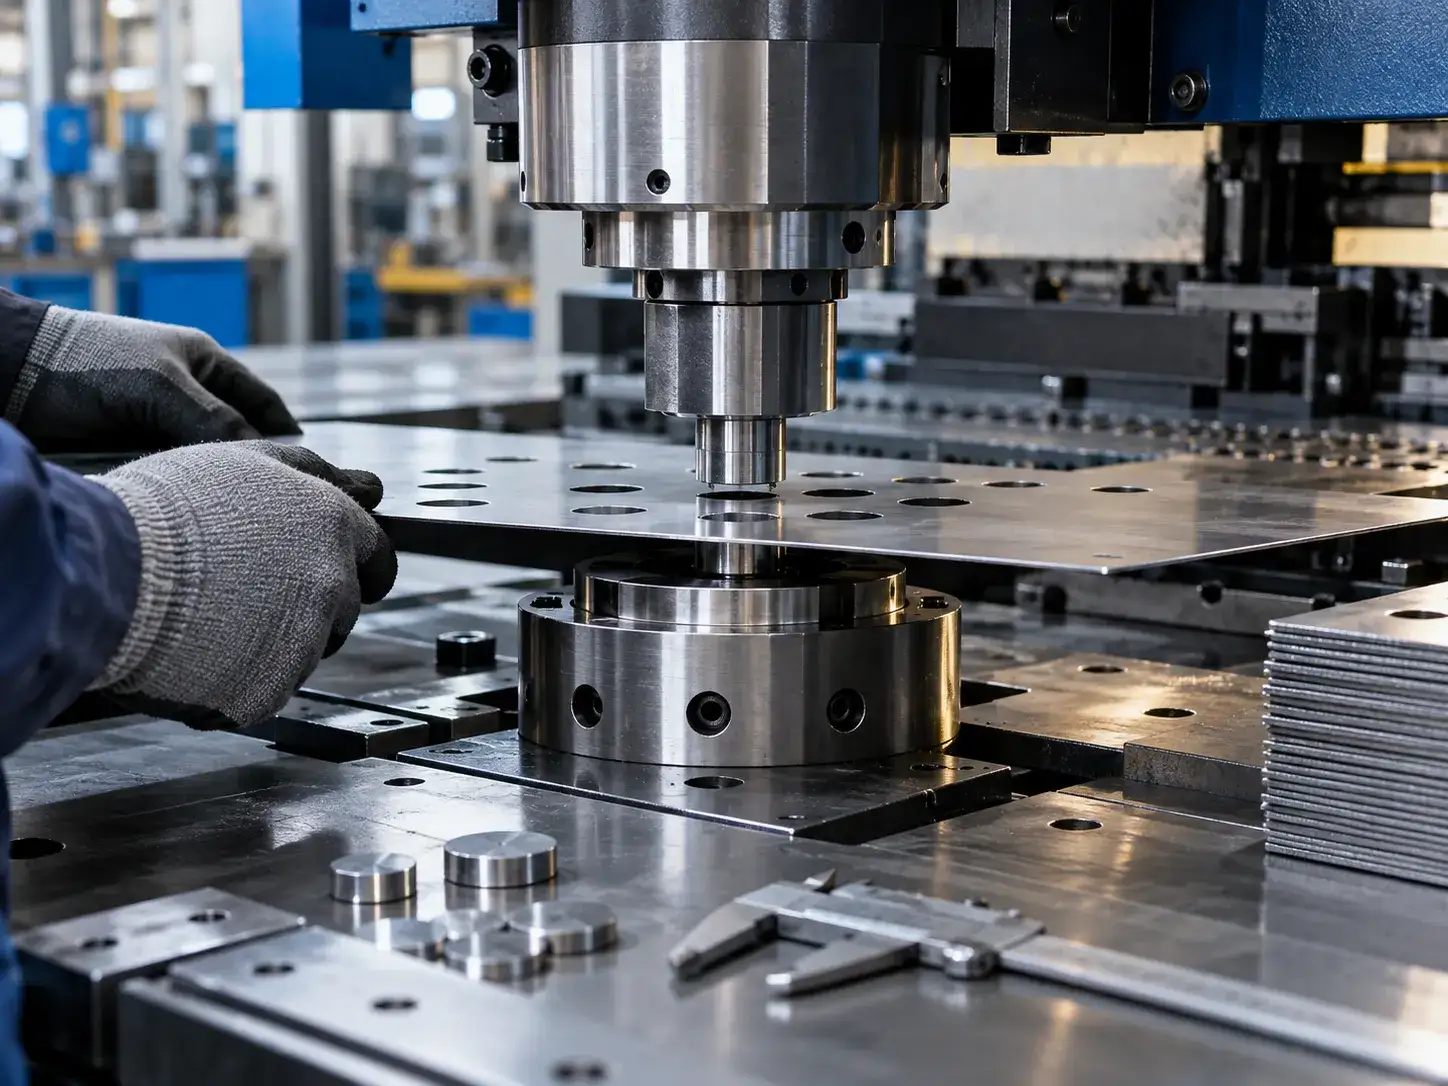
La holgura entre punzón y matriz debe definirse según el material, el espesor, la resistencia y la calidad de corte requerida. Una separación inadecuada puede aumentar la rebaba, modificar la zona de corte y fractura, elevar el esfuerzo sobre el herramental y reducir su vida útil.
El cálculo permite establecer una dimensión inicial, pero el valor final debe contrastarse con las recomendaciones del fabricante del herramental y validarse con material representativo.
Qué significa la holgura entre punzón y matriz y por qué importa
Durante el punzonado, el punzón penetra la lámina apoyada sobre la matriz y produce una deformación que termina en corte y fractura. La holgura es el espacio lateral que queda entre el contorno del punzón y el de la matriz. En un agujero circular, se calcula como la diferencia entre el diámetro de la abertura de la matriz y el diámetro del punzón, dividida entre dos. Por eso conviene aclarar siempre si un dato de catálogo corresponde a holgura por lado o a holgura total: confundir ambas convenciones puede duplicar o reducir a la mitad el clearance especificado.
La separación influye en cómo se encuentran las grietas iniciadas desde los bordes de corte del punzón y de la matriz. Si las condiciones son adecuadas, ambas fracturas se conectan de manera controlada y el material se separa con un perfil aceptable. Si la holgura no es apropiada para el material y el espesor, puede aparecer una zona brillante de corte distinta a la esperada, una zona de fractura irregular o una rebaba excesiva. La evaluación debe considerar el borde completo del agujero, no solo el aspecto de una cara.
También afecta la carga que recibe la máquina y el herramental. Una separación inadecuada puede exigir más fuerza, elevar el desgaste y favorecer daños en el filo o desviaciones del punzón, aunque el efecto concreto depende de la geometría, la rigidez del conjunto, la lubricación y el estado de la prensa. Al elegir una punzonadora industrial, conviene revisar que la capacidad, el sistema de sujeción y la configuración del equipo sean compatibles con el trabajo, además de especificar correctamente el juego punzón-matriz.
La holgura no determina por sí sola la precisión dimensional. En una operación de punzonado, el tamaño del punzón suele tener una relación directa con el tamaño del agujero, mientras que la matriz permite que el material se deforme y fracture alrededor de ese contorno. Sin embargo, el desgaste, la desalineación, la recuperación elástica, el espesor real y la estabilidad de la lámina también modifican el resultado. Por eso, cambiar únicamente el diámetro de la matriz no es una solución automática para corregir un agujero fuera de tolerancia.
Cálculo de holgura entre punzón y matriz: geometría y selección
El cálculo de holgura entre punzón y matriz empieza por identificar la dimensión nominal del punzón y la dimensión de la abertura de la matriz. Para una geometría circular, si se conoce la holgura por lado, el diámetro de matriz se obtiene sumando dos veces esa holgura al diámetro del punzón. De forma inversa, la holgura por lado se obtiene restando el diámetro del punzón al de la matriz y dividiendo el resultado entre dos. En geometrías no circulares, el criterio equivalente es medir la separación perpendicular entre los perfiles enfrentados.
La fórmula geométrica parece sencilla, pero no define por sí misma cuánto debe medir la separación. Para determinar ese valor hay que consultar las recomendaciones técnicas para el tipo de material, su condición y su espesor. Algunos documentos expresan la holgura como una dimensión absoluta; otros la relacionan con el espesor o la presentan en tablas por familia de materiales. Antes de aplicar cualquier cifra, confirma qué convención utiliza la fuente y si se refiere a cada lado o al total. No conviertas automáticamente una recomendación porcentual de una aplicación en regla para otra.
Una ruta de cálculo práctica puede organizarse así:
- Identificar el material y su condición: grado, dureza o tratamiento, recubrimiento y variación conocida entre lotes.
- Medir el espesor real en varios puntos de la lámina, no basarse solamente en el valor nominal del plano.
- Precisar la geometría y la tolerancia del agujero, así como el volumen de producción y el acabado requerido.
- Consultar la tabla o recomendación técnica correspondiente y verificar si la holgura indicada es por lado o total.
- Calcular las dimensiones coordinadas de punzón y matriz y comprobarlas con el proveedor antes de fabricar o rectificar.
- Realizar una prueba con material representativo, revisar la pieza y registrar los resultados para repetir la configuración.
Por ejemplo, si el equipo técnico recibe una especificación de clearance sin indicar su convención, debe detener la liberación del plano y pedir aclaración. Aplicar el valor como separación por lado cuando el proveedor lo entiende como total generaría un juego distinto al previsto. En piezas no circulares también hay que verificar que la holgura se mantenga alrededor del contorno, incluidos radios, esquinas y cambios de dirección; el ajuste visual de una zona no garantiza que el perfil completo esté correctamente despejado.
Cómo influyen material, resistencia y espesor
Acero al carbono y variaciones de condición
En acero al carbono, el grado y la condición de suministro pueden cambiar la resistencia al corte y la respuesta del borde. Dos láminas con el mismo espesor nominal no necesariamente producen el mismo resultado si una tiene mayor dureza, resistencia o variación metalúrgica. La resistencia al corte ayuda a comprender la carga que exige la operación, pero no debe utilizarse aislada como única entrada para definir la separación: también se necesita la recomendación específica del herramental y la calidad que exige el plano.
En espesores mayores, una variación pequeña en la condición del material puede volverse relevante para la carga, la fractura y la rebaba. Además, la desviación del punzón, el soporte de la chapa y la capacidad de la prensa pueden afectar el borde incluso cuando el clearance calculado coincide con el recomendado. Conviene registrar el lote, el espesor medido y el estado del filo cuando se valida una configuración, para distinguir un cambio de material de un problema de alineación o desgaste.
Acero inoxidable, aluminio y materiales de comportamiento distinto
Los aceros inoxidables pueden presentar mayor resistencia al corte y endurecimiento durante la deformación, según el grado y el estado del material. Esto puede incrementar la exigencia sobre el filo y hacer especialmente importante seguir las pautas de herramienta, lubricación y mantenimiento indicadas por el fabricante. El aluminio, por su parte, abarca aleaciones con respuestas diferentes; su ductilidad, resistencia y acabado superficial pueden influir en la deformación del borde y en la tendencia a adherirse al herramental. No se debe trasladar sin validación un ajuste utilizado en acero al carbono.
En láminas pintadas, galvanizadas, laminadas o con películas protectoras, la superficie agrega variables: el recubrimiento puede marcarse, desprenderse o acumularse en la zona de corte. En materiales compuestos o aleaciones especiales, la forma de fractura puede apartarse de la de una chapa convencional. Para cualquiera de estos casos, informa al proveedor del herramental sobre la composición o designación comercial, el recubrimiento y los requisitos de acabado; una descripción genérica como metal delgado no basta para recibir una recomendación confiable.
Espesor real y variación del proceso
El espesor es una entrada esencial porque la profundidad de material que debe separarse cambia con él. Pero un valor nominal no siempre refleja la chapa que llega a la máquina: tolerancias de laminación, zonas medidas, pintura o recubrimientos pueden producir diferencias. Si el cálculo se basa en un espesor incorrecto, el resultado puede ser difícil de reproducir, aunque las dimensiones del punzón y la matriz se hayan fabricado de acuerdo con el plano.
En producción, mide el material con un instrumento apropiado y establece cómo se tratarán las variaciones entre lotes. Para un trabajo crítico, puede ser necesario validar muestras que representen los extremos permitidos de espesor y condición. La evaluación no debe limitarse a una sola pieza recién punzonada: observa el comportamiento durante una secuencia representativa, porque la temperatura, la evacuación del retal y el desgaste progresivo pueden revelar problemas que no aparecen en una prueba aislada.
Tabla resumen para especificar y validar el clearance
La siguiente tabla organiza los datos que conviene revisar antes de liberar el diseño del herramental. Es una guía de conversación técnica y no reemplaza las tablas del fabricante, las normas aplicables ni la comprobación con piezas reales.
| Variable | Qué revisar | Impacto y acción |
|---|---|---|
| Material y condición | Grado, resistencia, dureza, tratamiento y recubrimiento. | Usar la recomendación específica para la familia y condición del material. |
| Espesor | Valor nominal, medición real y tolerancia del lote. | Validar con muestras representativas y no extrapolar desde un espesor distinto. |
| Convención de holgura | Separación por lado o diferencia diametral total. | Dejarlo escrito en plano y orden para evitar interpretaciones dobles. |
| Calidad solicitada | Tolerancia, altura de rebaba, acabado y orientación de la pieza. | Definir criterios medibles de aceptación para la prueba. |
| Equipo y herramienta | Capacidad, alineación, sujeción, geometría y estado del filo. | Confirmar compatibilidad y consultar al fabricante cuando haya dudas. |
Cómo afecta la holgura entre punzón y matriz a fuerza, rebaba y precisión
La fuerza de punzonado depende, entre otros factores, del perímetro cortado, el espesor y la resistencia al corte del material. Una estimación de ingeniería suele relacionar esos parámetros, pero el resultado real también depende de la geometría, el filo, la máquina y las condiciones de operación. La holgura modifica la manera en que el material se deforma y se fractura, por lo que puede afectar la carga y el desgaste; no es correcto concluir que aumentar o reducirla siempre disminuye la fuerza en todas las aplicaciones.
La rebaba aparece en el lado de salida del corte y su altura puede aumentar por desgaste del filo, separación inadecuada, desalineación, variaciones del material o deficiencias de soporte. La posición y el aspecto de la rebaba ayudan a diagnosticar, pero no identifican por sí solos la causa. Una rebaba concentrada en una zona del perímetro, por ejemplo, puede sugerir que el punzón y la matriz no están paralelos o centrados. Revisar el conjunto antes de cambiar las dimensiones evita rectificar una matriz para compensar una desalineación.
En la sección del borde se distinguen áreas asociadas a la entrada del punzón, la deformación y la fractura. Su proporción y apariencia dependen del material, el clearance y otros parámetros. Si se exige una apariencia particular, debe describirse con criterios de inspección acordados, fotografías de referencia o límites de rebaba, cuando sean apropiados. Una apreciación subjetiva como corte limpio puede generar diferencias entre producción, calidad y proveedor, especialmente cuando la pieza se ensambla o recibe un proceso posterior.
La vida del punzón se ve afectada por la carga repetida, el material, la calidad del filo, la rigidez del montaje, la lubricación y el mantenimiento, además de la holgura. Un ajuste deficiente puede favorecer astillado, desgaste irregular o deformación, pero no todo daño del punzón se corrige cambiando el clearance. Inspecciona el patrón de desgaste y compáralo con las condiciones iniciales. Si el borde se deteriora de forma acelerada, documenta el número de golpes, el lote de chapa y las condiciones de operación antes de modificar el herramental.
Para la precisión del agujero, separa tres asuntos: dimensión nominal, tolerancia del plano y variación del proceso. La medición debe especificar el método y el instrumento, y tener en cuenta que el borde puede no ser perfectamente cilíndrico a lo largo del espesor. Si la pieza requiere un ajuste funcional, el diseñador y el equipo de producción deben definir qué zona del agujero controla el acoplamiento. Esa definición permite decidir si el punzonado alcanza la calidad requerida o si hace falta una operación posterior de acabado.
Selección del herramental y validación en máquina
La selección no consiste solamente en elegir un diámetro de punzón. Deben definirse la forma, los radios, la longitud y el tipo de montaje, así como el material y recubrimiento del herramental cuando correspondan. También hay que considerar el retal: su evacuación, el riesgo de que vuelva a levantarse y la cercanía de otros cortes. Un diseño adecuado para una pieza aislada puede comportarse de manera diferente en un patrón de alta densidad o en una secuencia que deje poca rigidez alrededor de la zona punzonada.
Antes de producir, confirma que punzón y matriz estén alineados, limpios y sin daños; verifica que la herramienta esté correctamente instalada y que la chapa quede apoyada. Ejecuta una prueba controlada con el material de producción y mide una muestra suficiente para observar repetibilidad. Revisa dimensiones, rebaba en distintos puntos del contorno, deformación de la pieza, marcas superficiales y evacuación del retal. Si el trabajo incluye cambios frecuentes de espesor, programa el control de identificación de herramientas para impedir que se monte una matriz correspondiente a otra especificación.
La selección de una prensa también forma parte del proceso. Al comparar una punzonadora hidráulica y una CNC, evalúa el tipo de operación, el volumen, la flexibilidad, la automatización disponible y la capacidad para sostener el control requerido. La comparación entre una punzonadora hidráulica frente a CNC debe partir de las necesidades reales de producción, no solo de la velocidad anunciada. El equipo no corrige un clearance mal especificado, pero una máquina adecuada y bien configurada ayuda a obtener resultados consistentes.
Para trabajos con materiales especiales, tolerancias estrechas, agujeros de relación exigente entre diámetro y espesor, o daños prematuros del herramental, solicita validación al fabricante. Comparte datos completos y muestras o planos; una recomendación basada únicamente en el espesor puede omitir variables que cambian la respuesta. Si se está evaluando cotizar una punzonadora hidráulica en Colombia, conviene presentar también la mezcla de materiales, dimensiones de pieza, cadencia y operaciones previstas para que la capacidad se valore dentro de la aplicación real.

Asesoría experta
Te ayudamos a elegir la mejor máquina para tu operación. Recibe recomendaciones técnicas de expertos.
Checklist para cotizar punzón y matriz
Una cotización precisa reduce aclaraciones, cambios de fabricación y riesgos de recibir un juego que no corresponde a la operación. Prepara una especificación técnica que permita al proveedor entender tanto la pieza como las condiciones de máquina. Si todavía no se conoce el clearance, no es necesario inventar un valor: se puede solicitar una recomendación indicando el material, el espesor y el resultado esperado, y pedir que la convención de holgura quede documentada.
- Plano actualizado de la pieza, con unidades, tolerancias, radios, forma del agujero y referencias de inspección.
- Designación exacta del material, grado o aleación, condición, dureza o resistencia disponible y tipo de recubrimiento.
- Espesor nominal, tolerancia del proveedor de lámina y mediciones reales si el proceso ya está en marcha.
- Volumen estimado, frecuencia de uso, cadencia, cantidad de golpes y condiciones de producción previstas.
- Marca, modelo y tipo de máquina, sistema de montaje, dimensiones aceptadas y límites de capacidad relevantes.
- Especificación del punzón y la matriz existente, si aplica, incluyendo medidas, material, tratamientos y desgaste observado.
- Requisitos de calidad: tolerancia funcional del agujero, rebaba admisible, acabado, orientación y operaciones posteriores.
- Convención del clearance solicitada o petición explícita de que el proveedor proponga y confirme la holgura por lado o total.
- Necesidad de muestra inicial, protocolo de aprobación, instrumentos de medición y criterios para aceptar la primera pieza.
Si se cotiza un reemplazo, añade fotografías del montaje y del desgaste, pero no sustituyas con ellas un plano acotado. Indica si el problema actual es rebaba, vida corta, agujeros fuera de medida, retales atrapados o daños en el filo. Un síntoma descrito con datos permite al proveedor investigar la causa; pedir simplemente una herramienta más resistente podría no resolver un problema de alineación, montaje o elección de holgura.
Cuándo ajustar el cálculo y cuándo pedir soporte técnico
El cálculo inicial requiere revisión cuando cambia el proveedor o grado del material, se modifica el espesor, aparece un recubrimiento nuevo o se endurecen las tolerancias del producto. También debe revisarse después de rectificar el herramental, porque la geometría y las dimensiones efectivas pueden cambiar. No es conveniente corregir repetidamente la holgura basándose en una sola pieza: primero confirma medición, condición del filo, alineación, sujeción de la lámina y estabilidad del equipo.
Consulta al fabricante del herramental si la aplicación no aparece en sus tablas, si se trabaja con materiales de alta resistencia o especiales, si el agujero es crítico, o si hay un historial de rotura y desgaste anormal. Entrega datos verificables y solicita que la recomendación precise material, espesor, convención de holgura y condiciones de validación. Para una geometría no estándar, pide confirmar radios y perfiles, no solo el valor nominal de clearance. La documentación de esta respuesta evita que una reposición futura dependa de interpretaciones informales.
Una buena validación registra la configuración aprobada, el lote ensayado, los resultados dimensionales, la altura de rebaba observada y el estado inicial del filo. Si se cambia una variable, como material o velocidad, anótala para saber qué configuración produjo cada resultado. Esta trazabilidad permite que mantenimiento, producción e ingeniería comparen situaciones equivalentes y decidan con evidencia si hace falta cambiar el herramental, corregir el montaje o actualizar el proceso.
Una holgura correcta protege la pieza y el herramental
La holgura entre punzón y matriz debe definirse a partir del material, espesor, resistencia, geometría y calidad de corte requerida. El cálculo geométrico permite coordinar las dimensiones del punzón y la matriz, pero el valor de clearance debe provenir de recomendaciones técnicas aplicables a la operación y validarse con material representativo.
Una configuración adecuada ayuda a controlar rebaba, zona de corte y fractura, esfuerzo del herramental y estabilidad dimensional. Cuando aparecen desgaste acelerado, rebaba irregular o resultados inconsistentes, conviene revisar también alineación, estado del filo, material y montaje antes de modificar el clearance.
Registrar la configuración aprobada permite repetir resultados y cotizar reposiciones de herramental con mayor precisión, evitando depender de ajustes por prueba y error.
Preguntas frecuentes
?¿Qué indicadores conviene registrar para controlar el punzonado?
Además de la dimensión del agujero y la rebaba, conviene registrar número de golpes, frecuencia de afilado, rechazos, problemas de evacuación del retal y cambios de material. Relacionar estos datos con cada referencia de herramienta permite detectar si el deterioro aparece de forma repetitiva y programar mantenimiento antes de producir piezas fuera de especificación.
?¿Qué instrumentos sirven para inspeccionar agujeros punzonados?
Depende de la tolerancia y de la función del agujero. Pueden utilizarse calibradores, pasadores límite, galgas pasa/no pasa, sistemas ópticos o equipos de medición de mayor precisión. El método debe definirse según la característica funcional que se desea controlar y mantenerse consistente entre producción y calidad.
?¿Cómo organizar la prueba cuando cambia el lote de lámina?
Primero debe verificarse que material, espesor y condición correspondan a la especificación. Después conviene inspeccionar una primera pieza y revisar dimensión, rebaba, deformación y apariencia del borde antes de liberar el lote. Si aparece una desviación, debe investigarse primero el cambio de material y la condición del proceso antes de modificar la holgura.
?¿Qué debe incluir una prueba de aceptación de herramental nuevo?
Debe confirmar compatibilidad con la máquina, correcto montaje, comportamiento con material representativo, dimensiones obtenidas, rebaba, evacuación del retal y estado inicial de los filos. Conviene evaluar varias piezas consecutivas y documentar los criterios de aceptación para que futuras reposiciones puedan compararse con una referencia conocida.
?¿Cómo comparar el costo de una herramienta con su vida útil?
Compare el precio de compra con afilados, tiempo de cambio, paradas, rechazo y cantidad de piezas buenas producidas. El indicador más útil suele ser el costo por pieza conforme, calculado bajo condiciones equivalentes de material, volumen y calidad. Una herramienta más costosa puede resultar económicamente mejor si reduce intervenciones y mantiene resultados estables durante más golpes.