Los sistemas de sujeción de punto cero CNC pueden ser convenientes cuando se repiten referencias y cambiar el utillaje ocupa una parte importante de la preparación. La decisión depende de la frecuencia real de esos cambios, la compatibilidad con la máquina y el alcance de suministro; no es una mejora necesaria para todo centro de mecanizado.
Qué es la opción de punto cero
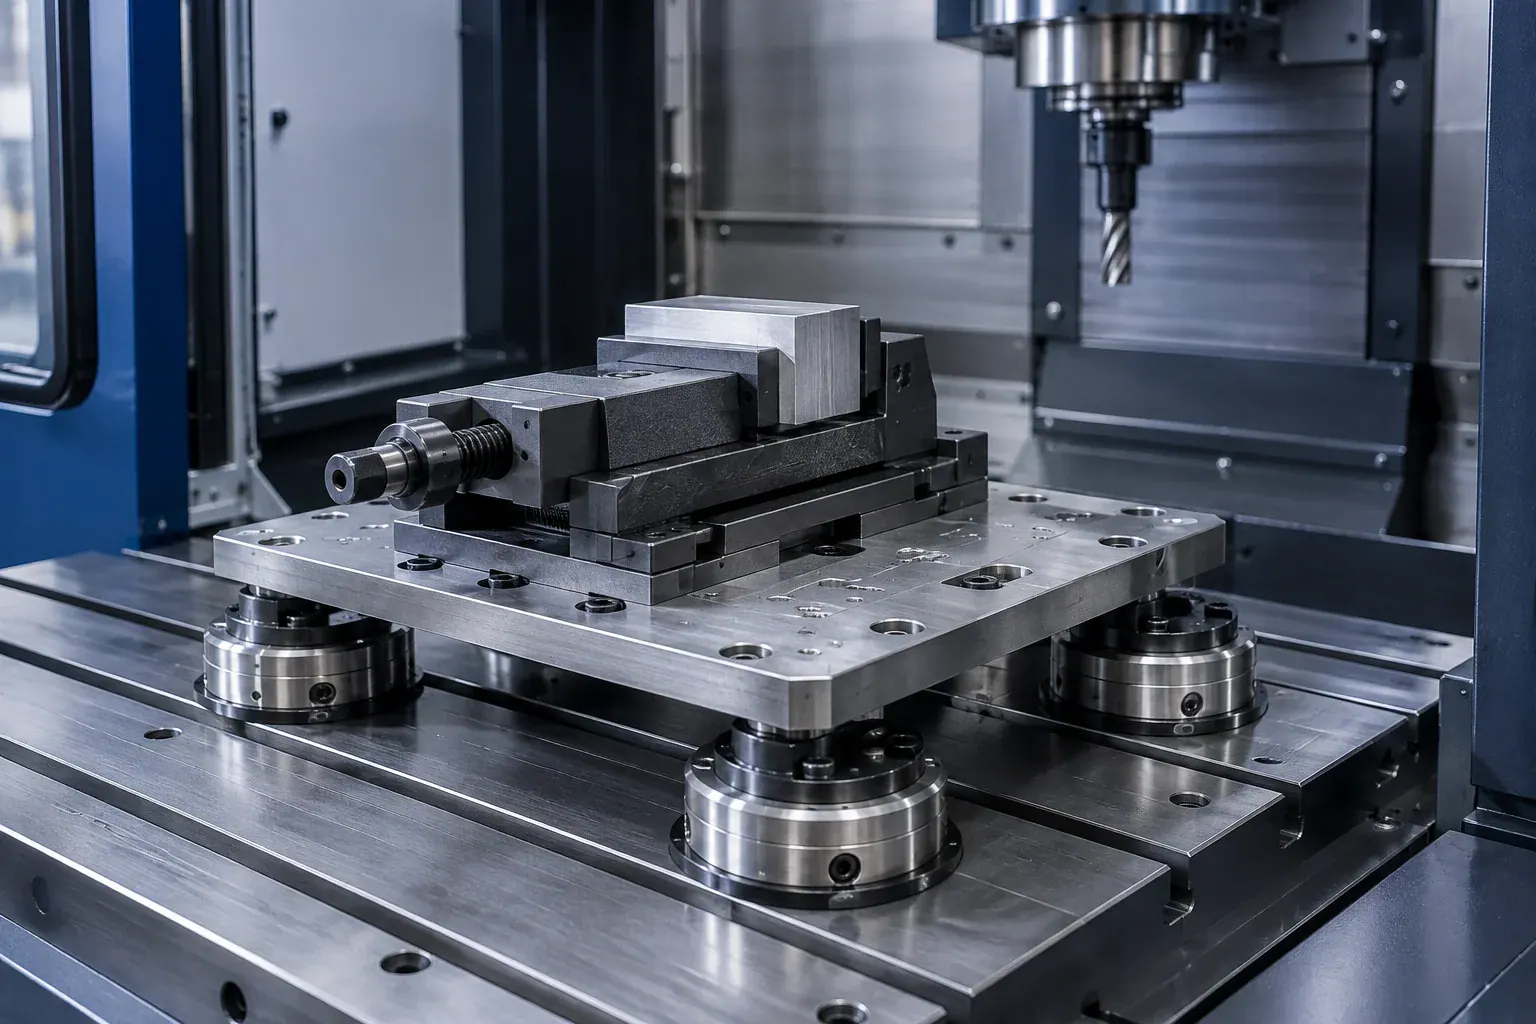
En términos generales, esta configuración utiliza referencias de posicionamiento definidas por su diseño para ubicar un utillaje, una placa o una paleta (pallet) con relación a la mesa o al sistema de paletizado de la máquina. La finalidad es que un montaje compatible pueda volver a una posición establecida al cambiar de utillaje, sin iniciar cada vez desde una ubicación completamente nueva.
El nombre no determina por sí solo la precisión, la capacidad de carga, el tipo de accionamiento ni la compatibilidad con una máquina específica. Esos datos dependen del diseño ofertado y deben verificarse en la documentación del fabricante. También conviene distinguir el posicionamiento del utillaje respecto a la mesa de la forma en que se sujeta la pieza dentro de ese utillaje: son partes relacionadas, pero no equivalentes.
La guía sobre sujeción de piezas en fresadora ofrece contexto complementario sobre la fijación de la pieza; aquí el foco está en evaluar el cambio y la ubicación de los montajes.
Qué problema puede resolver
El punto cero puede ser pertinente si una parte relevante del cambio de referencia consiste en retirar y colocar fijaciones, volver a ubicarlas y restablecer el montaje. En ese escenario, un sistema compatible puede ayudar a organizar esos cambios y a repetir una posición definida. Su beneficio potencial está en la preparación y el posicionamiento, no en modificar por sí mismo el proceso de corte.
La configuración merece evaluación cuando:
- Se alternan con frecuencia referencias o lotes que usan utillajes conocidos.
- El montaje se desmonta y vuelve a utilizar, y la ubicación de la fijación es una tarea recurrente.
- La preparación del montaje interrumpe el uso de la máquina y se busca estandarizar esa parte del cambio.
No elimina todas las tareas de preparación: todavía puede ser necesario cambiar o sujetar la pieza, verificar el montaje, seleccionar el programa y comprobar referencias, herramientas y condiciones del proceso. Tampoco resuelve demoras cuyo origen sea otro, como la programación, la disponibilidad de herramientas o la inspección. El resultado depende del diseño, la compatibilidad y las condiciones de operación; por eso no se debe asumir un ahorro de tiempo sin revisar el proceso real.

Asesoría experta
Te ayudamos a elegir la mejor máquina para tu operación. Recibe recomendaciones técnicas de expertos.
Cuándo compensa considerar esta configuración
La decisión parte de la frecuencia de uso y de la causa concreta de los cambios. Una fijación convencional que ya funciona puede seguir siendo adecuada si las referencias cambian poco o si el posicionamiento no es el cuello de botella. En cambio, los montajes recurrentes justifican comparar alternativas cuando preparar y volver a ubicar los utillajes representa una tarea repetida.
| Situación de producción | Lectura inicial | Qué verificar |
|---|---|---|
| Cambios repetidos entre referencias y utillajes conocidos | Puede ser pertinente evaluar el punto cero. | Qué parte del cambio corresponde a ubicar y fijar el montaje. |
| Producción ocasional con piezas y montajes distintos | La ventaja puede ser menos evidente. | Si la configuración resuelve una necesidad recurrente y no añade complejidad innecesaria. |
| Ya existen utillajes que se reutilizan | Conviene compararlo con el método actual. | Si esos utillajes pueden adaptarse y si la interfaz es compatible. |
| Se planea usar las fijaciones en más de una máquina | No se debe asumir que son intercambiables. | Interfaces, límites de carga y espacio útil de cada máquina. |
| Se está seleccionando un centro de mecanizado nuevo | Es oportuno definir la configuración al evaluar la máquina. | Qué incluye la oferta y qué debe suministrarse o resolverse por separado. |
La comparación no es entre una tecnología moderna y otra obsoleta: importa que el método elegido corresponda a las tareas y los cambios reales de la planta. Para revisar la máquina en conjunto, se puede consultar la categoría de centros de mecanizado CNC y la guía sobre cómo elegir un centro de mecanizado para producción.
Compatibilidad con la máquina y los utillajes
La compatibilidad no se confirma únicamente porque la máquina sea CNC o porque las dimensiones parezcan similares. Hay que contrastar el sistema propuesto con la mesa o paleta, el espacio de trabajo y los montajes que se utilizarán. Como mínimo, la revisión debe incluir estos puntos:
- Interfaz de montaje: tipo y dimensiones de la mesa o paleta, patrón de fijación y documentación o planos disponibles para la máquina y el sistema.
- Espacio de trabajo: dimensiones del utillaje instalado, acceso de herramientas y pieza, recorridos disponibles y posibles interferencias durante el movimiento de los ejes. La altura acumulada del montaje también puede reducir el espacio útil en Z.
- Carga: peso del utillaje y de la pieza, distribución de la carga y límites indicados por el fabricante de la máquina y del sistema. No se deben reemplazar esos límites con estimaciones generales.
- Utillajes existentes: placas, paletas y dispositivos que se quieren reutilizar, junto con sus puntos de referencia y necesidades de sujeción. La compatibilidad debe confirmarse para cada conjunto.
- Condiciones de operación: requisitos del fabricante relacionados con viruta, refrigerante, limpieza y uso del sistema.
Si se busca compartir utillajes entre máquinas, hay que validar cada interfaz por separado; una coincidencia aparente no garantiza que el montaje sea compatible ni que respete los límites de cada equipo.
Asesoría experta
Te ayudamos a elegir la mejor máquina para tu operación. Recibe recomendaciones técnicas de expertos.
Qué cotizar y validar antes de comprar
Para comparar opciones con claridad, la información de compra debe describir el proceso y el alcance esperado, no limitarse al nombre del sistema. Es útil dejar documentados estos elementos:
- Necesidad productiva: operaciones previstas, piezas o familias de piezas, frecuencia de cambio y utillajes que se reutilizan.
- Máquina: fabricante y modelo, mesa o paleta, planos de interfaz, espacio de trabajo y límites aplicables.
- Montajes: características de las placas o fijaciones existentes y qué piezas se sujetarán en cada una.
- Alcance de suministro: si la configuración está incluida en la oferta de la máquina, qué componentes contempla y qué elementos debe aportar el comprador. No se debe asumir que el sistema se ofrece como accesorio independiente ni que está incluido automáticamente.
- Documentación y condiciones: especificaciones del fabricante, compatibilidad confirmada y, si corresponde, condiciones aplicables a garantía, disponibilidad y entrega para esa operación.
- Responsabilidades: quién define la adaptación del utillaje y qué actividades están incluidas. No se debe dar por hecho que instalación u otros servicios forman parte del suministro.
También conviene comparar el costo total de la configuración con el método actual, incluyendo los elementos necesarios y el trabajo de preparación asociado, sin presuponer ahorros. Aeromaquinados es importador y comercializador de maquinaria industrial nueva en Colombia y orienta a sus clientes en la selección y compra. La disponibilidad de una configuración de punto cero, su compatibilidad y su alcance deben confirmarse para el equipo y la oferta concretos.