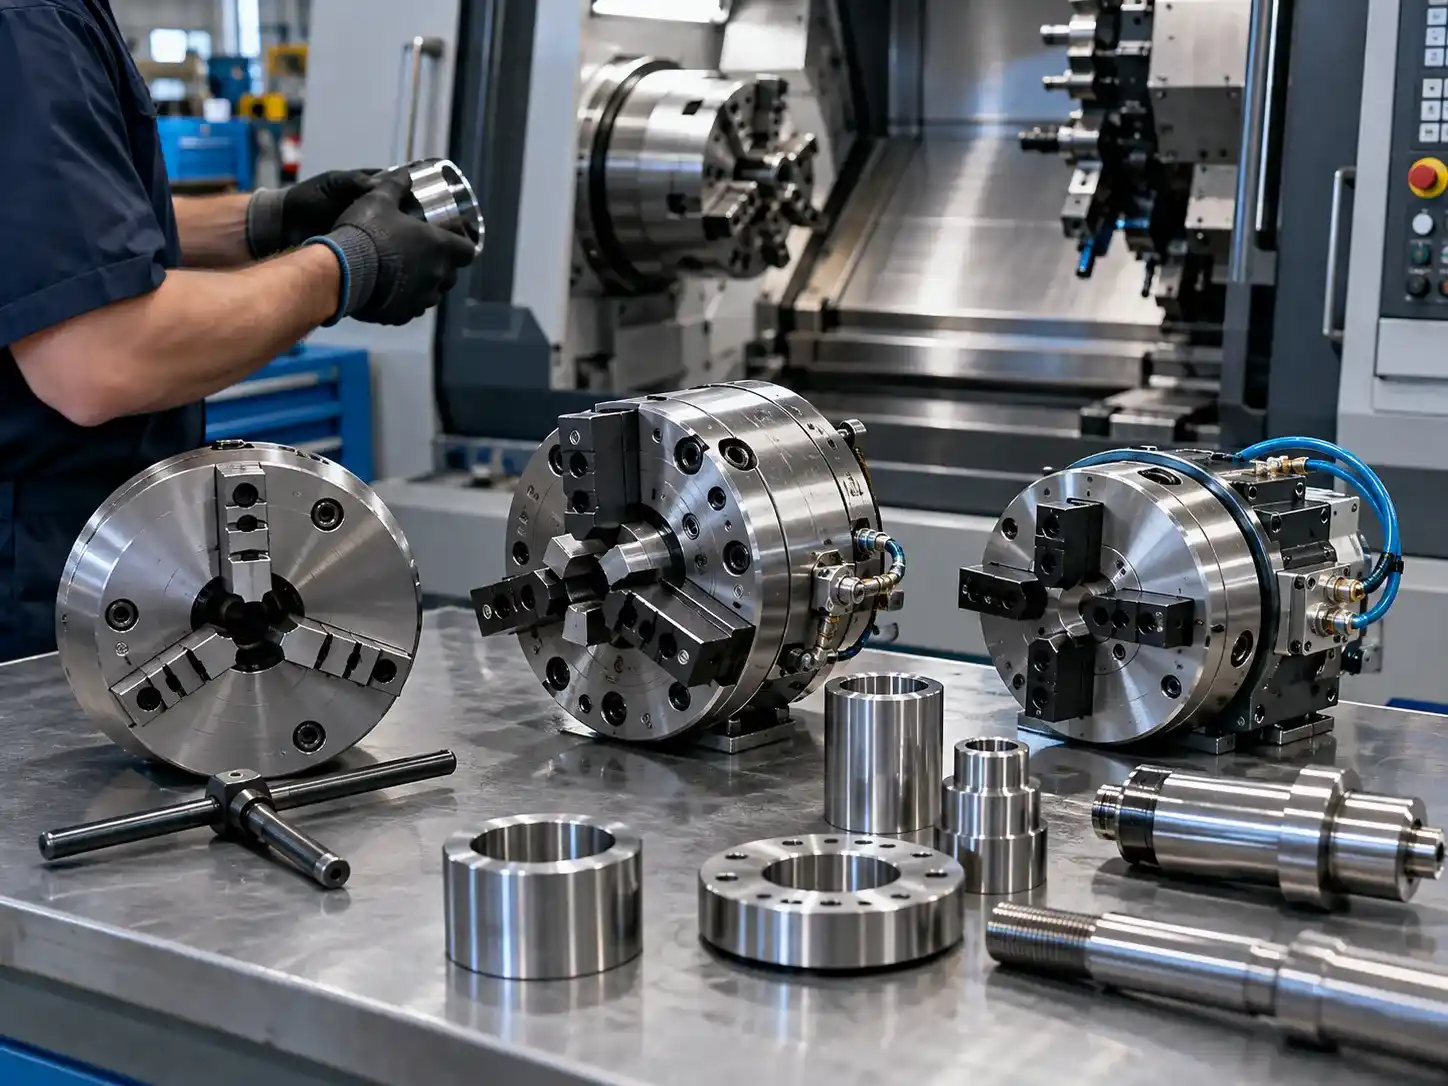
Elegir un chuck de torno depende de la geometría de la pieza, la fuerza de sujeción requerida, el runout admisible, el tiempo de carga y el volumen de producción. Un chuck manual suele ofrecer mayor flexibilidad en trabajos variados, mientras los sistemas accionados y los collets pueden justificar su costo cuando la repetición, el cambio rápido o la automatización tienen mayor peso.
La comparación debe hacerse con las condiciones reales de mecanizado y con los límites del modelo elegido, no únicamente por precio o tipo de accionamiento.
Qué debe resolver un sistema de sujeción
El sistema de sujeción debe mantener la pieza estable durante el mecanizado sin deformarla ni impedir el acceso de la herramienta. Para seleccionarlo, conviene partir de la operación real: diámetro y longitud de la pieza, material, cantidad de material que se retirará, velocidad de giro, voladizo, tolerancia dimensional y número de cambios por turno. Una barra corta de acero y una pieza tubular de pared delgada pueden tener el mismo diámetro nominal, pero requieren criterios de sujeción distintos.
También importa distinguir entre fuerza disponible y fuerza útil en la pieza. La fuerza indicada para un chuck puede cambiar con la velocidad, el estado de las garras, la lubricación y la geometría de contacto. Una fuerza elevada no garantiza una sujeción adecuada si las garras apoyan en una zona estrecha, marcan la superficie o aplastan una pared delgada. En sentido contrario, una fuerza insuficiente puede permitir deslizamiento, vibración o expulsión de la pieza. La aplicación debe validarse con condiciones de corte representativas, no solo con el dato nominal del catálogo.
Antes de comparar alternativas, documente el rango real de diámetros, la frecuencia con que se cambia de referencia y la precisión requerida después de volver a sujetar una pieza. Si la operación requiere abrir el chuck, medir, ajustar y volver a cerrar en cada ciclo, el tiempo manual puede dominar el costo. Si el cambio de referencia ocurre pocas veces al día, automatizar la sujeción quizá no genere un retorno suficiente. Una evaluación de tornos disponibles y de sus condiciones de operación ayuda a aterrizar estas necesidades; puede consultarse la oferta de tornos industriales como referencia del entorno donde se integrará el sistema.
Tipos de chuck para torno: manual, hidráulico y neumático
Chuck manual: flexibilidad para lotes pequeños
El chuck manual se acciona mediante una llave o mecanismo manual y resulta práctico en talleres con referencias variadas, series cortas, prototipos y operaciones donde el diámetro o la geometría cambian con frecuencia. Su instalación suele ser más sencilla que la de un sistema accionado y no requiere una unidad hidráulica o neumática dedicada.
Su principal limitación aparece cuando aumenta la repetición. Cada apertura, carga, posicionamiento y cierre añade tiempo al ciclo, y la fuerza obtenida puede variar según el operador, el estado del mecanismo y las condiciones de las garras. Por eso conviene establecer un procedimiento de sujeción y verificar periódicamente asentamiento, desgaste y estado de las superficies de contacto.
Un chuck manual no es necesariamente menos preciso que uno accionado. Si está correctamente montado, mantenido y adecuado a la pieza, puede ofrecer resultados suficientes para muchas operaciones. Su desventaja principal frente a sistemas automatizables es el tiempo y la variabilidad de cada intervención manual.
Chuck hidráulico: repetibilidad y ciclos productivos
El chuck hidráulico utiliza un actuador para abrir y cerrar las garras con una fuerza controlada por el sistema. Su rapidez y repetibilidad lo hacen especialmente relevante en lotes medianos o grandes, ciclos repetitivos, carga frecuente de piezas e integración con alimentación automática o robot.
La selección no debe basarse únicamente en la presión hidráulica ni en la fuerza estática indicada en catálogo. También deben revisarse el actuador compatible, carrera, tamaño y masa de las garras, velocidad de giro y fuerza efectiva disponible en las condiciones reales de mecanizado.
La integración implica además cilindro, conexiones, unidad hidráulica cuando corresponda, sensores o enclavamientos y mantenimiento. Por eso su mayor costo suele justificarse cuando el ahorro repetido de tiempo, la menor variación entre ciclos o la automatización generan un beneficio suficiente durante la vida prevista del sistema.
Chuck neumático: respuesta rápida con límites de fuerza
El chuck neumático utiliza aire comprimido para accionar el sistema de sujeción y puede resultar adecuado en piezas ligeras, ciclos rápidos y aplicaciones donde la fuerza requerida se encuentra dentro de la capacidad del modelo seleccionado.
No debe asumirse que disponer de una red de aire vuelve automáticamente conveniente esta solución. Es necesario verificar la fuerza efectiva de sujeción, presión y caudal requeridos, estabilidad del suministro, velocidad máxima, configuración de las garras y comportamiento previsto ante una pérdida de presión.
En operaciones con piezas pesadas, grandes esfuerzos de corte o altas velocidades, debe comprobarse especialmente que la fuerza disponible permanezca dentro de un margen seguro durante todo el ciclo. En piezas sensibles a deformación, un sistema neumático puede resultar útil cuando permite controlar adecuadamente la fuerza aplicada. La comparación con una alternativa hidráulica debe hacerse con datos específicos de los modelos considerados.
Boquillas o collets: concentricidad en rangos definidos
Las boquillas o collets son especialmente útiles para barras y piezas cilíndricas cuyo diámetro de entrada se mantiene dentro del rango previsto por el sistema. Al distribuir el contacto alrededor de buena parte del perímetro, pueden ofrecer alta repetibilidad y buen control de concentricidad cuando la pieza, la boquilla y el montaje se encuentran en condiciones adecuadas.
Su principal limitación es la flexibilidad. Cada collet trabaja dentro de un rango definido por su diseño, por lo que una familia amplia de diámetros puede requerir varias referencias. También deben considerarse limpieza, desgaste, longitud de agarre, material de la pieza y compatibilidad con el actuador.
Cuando la producción utiliza diámetros estables, alimentación de barra y cambios recurrentes de pieza, el menor tiempo de carga y la repetibilidad potencial pueden hacer que un collet resulte más conveniente que un chuck de garras. Para geometrías irregulares o rangos muy variables, suele ser necesario evaluar otra solución de sujeción.

Asesoría experta
Te ayudamos a elegir la mejor máquina para tu operación. Recibe recomendaciones técnicas de expertos.
Cómo elegir un chuck de torno según diámetro, geometría y runout
El diámetro determina el tamaño de chuck o collet y el rango de apertura de las garras, pero también define qué tan cerca del límite de capacidad se trabajará. No basta con que la pieza quepa: verifique que exista recorrido suficiente para sujetarla con una zona de contacto adecuada y que el montaje permita cargarla sin interferencias. Para barras con varios diámetros, mida la variación real del material de entrada y confirme que una sola boquilla cubra ese rango sin comprometer el agarre. Si las dimensiones cambian mucho entre referencias, las garras blandas mecanizables o un juego de garras intercambiables pueden dar mayor flexibilidad.
La geometría de contacto influye tanto en la retención como en la deformación. En piezas huecas o de pared delgada, una fuerza radial excesiva puede ovalar el componente; en piezas cortas, la longitud de agarre limitada puede favorecer el desplazamiento; y en una pieza larga con voladizo, la sujeción debe considerar vibración y apoyo. Las superficies terminadas pueden requerir garras suaves, insertos o mordazas con perfil específico para no dejar marcas. Para una pieza irregular, quizá haga falta un dispositivo especial en lugar de forzarla dentro de un chuck estándar. La evaluación incluye comprobar el acceso de herramienta y la distancia entre el punto de corte y la zona de amarre.
Runout es la variación radial observada al girar la pieza o una superficie de referencia. Puede originarse en el chuck, en las garras, en el montaje, en la suciedad de las superficies de apoyo o en la propia pieza. Por tanto, comprar un sistema de menor runout anunciado no garantiza por sí mismo la concentricidad final. Defina dónde se mide, con qué instrumento, bajo qué condición de sujeción y qué valor es aceptable para el proceso. Para una operación que torneará una sola cara, la repetición al volver a sujetar puede ser más importante que la concentricidad inicial; para mecanizar varias superficies en una misma sujeción, la alineación inicial puede ser crítica.
La compatibilidad física también cuenta: placa adaptadora, nariz del husillo, paso de barra, cilindro y espacio de trabajo deben verificarse en conjunto. Al identificar componentes e interfaces del torno, es útil revisar la información sobre partes del torno, sin asumir que dos sistemas de sujeción con diámetro nominal parecido son intercambiables. Solicite al proveedor los planos, límites de velocidad, fuerza de sujeción y requisitos de montaje correspondientes al modelo ofertado. Una revisión dimensional previa evita compras que necesitan adaptaciones imprevistas o reducen el paso disponible para alimentar material.
Fuerza, tiempo de ciclo y automatización
La fuerza de sujeción necesaria depende de la fuerza de corte, el material, el diámetro, la longitud de agarre y la velocidad. A medida que aumenta la velocidad, las fuerzas centrífugas afectan el comportamiento de las garras y reducen la fuerza efectiva disponible en determinadas configuraciones. Por eso, el dato de fuerza estática no debe usarse como único criterio para una operación a altas revoluciones. Pida la curva o los datos de fuerza a la velocidad de trabajo y compruebe los límites de chuck, garras y actuador. El diseño debe mantener la pieza sujeta durante el corte sin exceder los límites de deformación del componente.
El tiempo de ciclo se analiza midiendo la secuencia completa: detener el husillo, liberar, retirar, cargar, posicionar, cerrar, verificar y reiniciar. Automatizar solo el cierre no elimina necesariamente los tiempos de manipulación, búsqueda de garras o inspección. Sin embargo, cuando el operario repite cientos de veces la misma secuencia, un accionamiento hidráulico o neumático puede reducir tiempo y variabilidad. Calcule el ahorro con tiempos observados en producción, no con el tiempo ideal de apertura del mecanismo. Incluya los cambios de referencia, las paradas por ajuste y el mantenimiento planificado.
En automatización, el chuck debe integrarse con el alimentador, el robot, el sistema de control y los enclavamientos. La señal de chuck cerrado no siempre demuestra que la pieza esté correctamente asentada; puede ser necesario confirmar presión, posición de carrera o presencia de pieza mediante sensores. Defina qué sucede si el sistema detecta una sujeción incompleta y cómo se impide el giro en condiciones inseguras. En una línea automatizada, la disponibilidad de repuestos y el soporte técnico adquieren mayor peso, porque una falla de sujeción puede detener equipos aguas arriba y aguas abajo.
Tabla de selección: qué sistema conviene según la aplicación
La siguiente comparación sirve como filtro inicial para ordenar alternativas. Los valores de fuerza, runout y velocidad dependen del modelo, las garras, el montaje y el mantenimiento, por lo que deben confirmarse con información técnica específica y pruebas en la aplicación.
| Sistema | Pieza y precisión | Producción y ciclo | Puntos de compra |
|---|---|---|---|
| Manual | Diámetros y geometrías variados; depende del ajuste y del estado de garras. | Lotes pequeños, cambios frecuentes y carga manual. | Rango de apertura, repetibilidad entre operarios, llave y método seguro. |
| Hidráulico | Piezas repetitivas; accionamiento repetible y fuerza ajustable según el sistema, sujeta a validación. | Lotes medianos o grandes, ciclos repetidos y automatización. | Fuerza a velocidad de trabajo, carrera, unidad hidráulica y enclavamientos. |
| Neumático | Piezas ligeras o sensibles cuando la fuerza disponible es suficiente. | Ciclos rápidos con aire estable e integración neumática. | Presión y caudal, supervisión, seguridad y fuerza efectiva. |
| Boquilla o collet | Barras o diámetros controlados; buena concentricidad potencial. | Series estables y alimentación de barra. | Rango real, disponibilidad de tamaños, desgaste y costo del juego. |
Como ejemplo, un taller que produce cinco referencias distintas en cantidades pequeñas puede valorar más el cambio sencillo y la flexibilidad de garras que unos segundos menos por ciclo. Una planta que mecaniza una misma familia durante turnos completos puede justificar el accionamiento motorizado si la prueba confirma reducción de tiempo y variación. Para una barra calibrada que alimenta componentes pequeños, el collet puede reducir el tiempo de manipulación y mejorar la repetibilidad. Estos escenarios son orientativos: material, tolerancias, seguridad y especificaciones del fabricante pueden cambiar la conclusión.
Cómo elegir según volumen y costo total
El volumen debe calcularse en piezas por turno y por año, pero también según la estabilidad del programa. Una referencia con gran demanda durante unas semanas y periodos largos sin producción no siempre justifica un equipo dedicado. Compare el costo de compra con el costo del ciclo durante la vida prevista: mano de obra de carga, tiempo de máquina, cambios de garras, consumibles, mantenimiento, repuestos y posibles rechazos por variación. En operaciones de alto valor, una sujeción más repetible puede reducir pérdidas aunque el volumen no sea enorme; en piezas económicas, el costo del dispositivo puede ser difícil de recuperar.
Una fórmula práctica para estimar el beneficio es multiplicar los segundos realmente ahorrados por pieza por las piezas anuales, convertir ese tiempo a horas productivas y valorarlo con el costo horario relevante. Después, reste los costos de instalación, energía, mantenimiento y consumibles. Añada una estimación razonable de reducción de ajustes y rechazos solo si hay datos que la respalden. Por ejemplo, si un sistema ahorra ocho segundos en cada ciclo, pero el lote anual es pequeño y exige varios juegos de garras especiales, el retorno puede ser inferior al esperado. Si además permite operación desatendida y aumenta la utilización del torno, el resultado puede ser distinto.
El costo total también depende de la flexibilidad requerida. Un chuck manual con juegos de garras puede atender múltiples diámetros, aunque los cambios consuman tiempo. Un sistema hidráulico rápido puede mejorar la productividad, pero exige revisar el circuito y mantener componentes adicionales. Una boquilla ofrece rendimiento para diámetros definidos, a cambio de inventario por tamaño. Por ello, el análisis debe comparar varias referencias y no optimizar exclusivamente la pieza más frecuente. Una matriz de productos, lotes, tolerancias y tiempos de cambio ayuda a evitar que una compra eficiente para un trabajo se convierta en una restricción para el resto del taller.
Qué preguntar al cotizar un chuck de torno
Una solicitud de cotización útil permite que distintos proveedores respondan sobre una misma base. Incluya identificación del torno, interfaz del husillo, velocidad máxima requerida, paso de barra y restricciones dimensionales. Describa las piezas con planos o muestras, indicando material, diámetro, geometría, longitud de agarre, tolerancias, acabado superficial y variación del material de entrada. Señale qué operaciones se realizarán y las condiciones de corte relevantes. Si hay más de una referencia, adjunte la matriz de tamaños y el volumen anual estimado por producto.
Solicite que la oferta especifique el modelo exacto, rango de sujeción, fuerza admisible, fuerza a la velocidad de trabajo, carrera, runout garantizado y condiciones de medición. Pregunte qué incluye el precio: actuador, adaptadores, garras, boquillas, sensores, unidad hidráulica o accesorios. Confirme compatibilidad mecánica y eléctrica, instalación, puesta en marcha, capacitación, garantía, repuestos y plazos. Pida también indicaciones de mantenimiento, límites de velocidad con las garras propuestas y respuesta prevista ante pérdida de presión. Las cifras deben asociarse a una configuración identificable, no a una capacidad genérica de catálogo.
Para evaluar una propuesta sin ambigüedades, acuerde cómo se hará la prueba de aceptación. Defina pieza, instrumento, número de repeticiones, velocidad, presión, condición de las garras y criterio para aceptar runout y repetibilidad. Pregunte si el proveedor puede realizar una demostración con una pieza representativa o revisar el montaje en planta. Si el proceso depende de automatización, solicite el diagrama de señales y la lógica de seguridad. Una conversación técnica sobre los equipos y sus accesorios puede incluir la compatibilidad con portaherramientas para torno, únicamente para comprobar interferencias y coherencia de la configuración, sin confundir la función del sistema de sujeción con la del portaherramientas.
- ¿Qué diámetro mínimo y máximo debe sujetar cada referencia y cuál es la variación real del material?
- ¿Qué fuerza de sujeción entrega el sistema a la velocidad de operación propuesta?
- ¿Qué runout y repetibilidad se garantizan, y bajo qué método de medición?
- ¿Qué accesorios, adaptadores, garras, boquillas y dispositivos de seguridad están incluidos?
- ¿Qué mantenimiento preventivo, repuestos y tiempo de respuesta ofrece el proveedor?
- ¿Cómo se validará la sujeción con la pieza real antes de liberar la producción?
Asesoría experta
Te ayudamos a elegir la mejor máquina para tu operación. Recibe recomendaciones técnicas de expertos.
El mejor chuck es el que sostiene la producción, no solo la pieza
La elección de un chuck de torno debe comenzar por la pieza y el proceso. Un sistema manual puede ser suficiente cuando predominan lotes pequeños y referencias variadas; un chuck hidráulico puede justificar su integración cuando la repetición, el tiempo de ciclo y la automatización tienen mayor peso; y las alternativas neumáticas o los collets pueden resultar adecuadas cuando sus características coinciden con la geometría y las condiciones de producción.
Antes de comprar, conviene comparar diámetro, longitud de agarre, fuerza efectiva a la velocidad de trabajo, runout, repetibilidad, tiempo de carga, seguridad, mantenimiento y costo total. La mejor alternativa no es necesariamente la más automatizada, sino la que mantiene la pieza de forma segura y entrega la productividad requerida durante el rango real de trabajos.
Si la selección del sistema de sujeción forma parte de la compra de una nueva máquina, Aeromaquinados puede orientar la evaluación de tornos industriales según piezas, producción y nivel de automatización requerido.