El bend allowance permite calcular con mayor precisión el desarrollo plano necesario para que una pieza alcance sus dimensiones después del plegado. Si este valor no corresponde al material, espesor, radio y condiciones reales de fabricación, pueden aparecer blanks incorrectos, mayor scrap, retrabajos y diferencias entre lo cotizado y lo producido.
Junto con la bend deduction, este dato permite estandarizar cotizaciones, CAD/CAM y validaciones de primera pieza antes de liberar un lote.
Por qué el bend allowance impacta directamente el costo
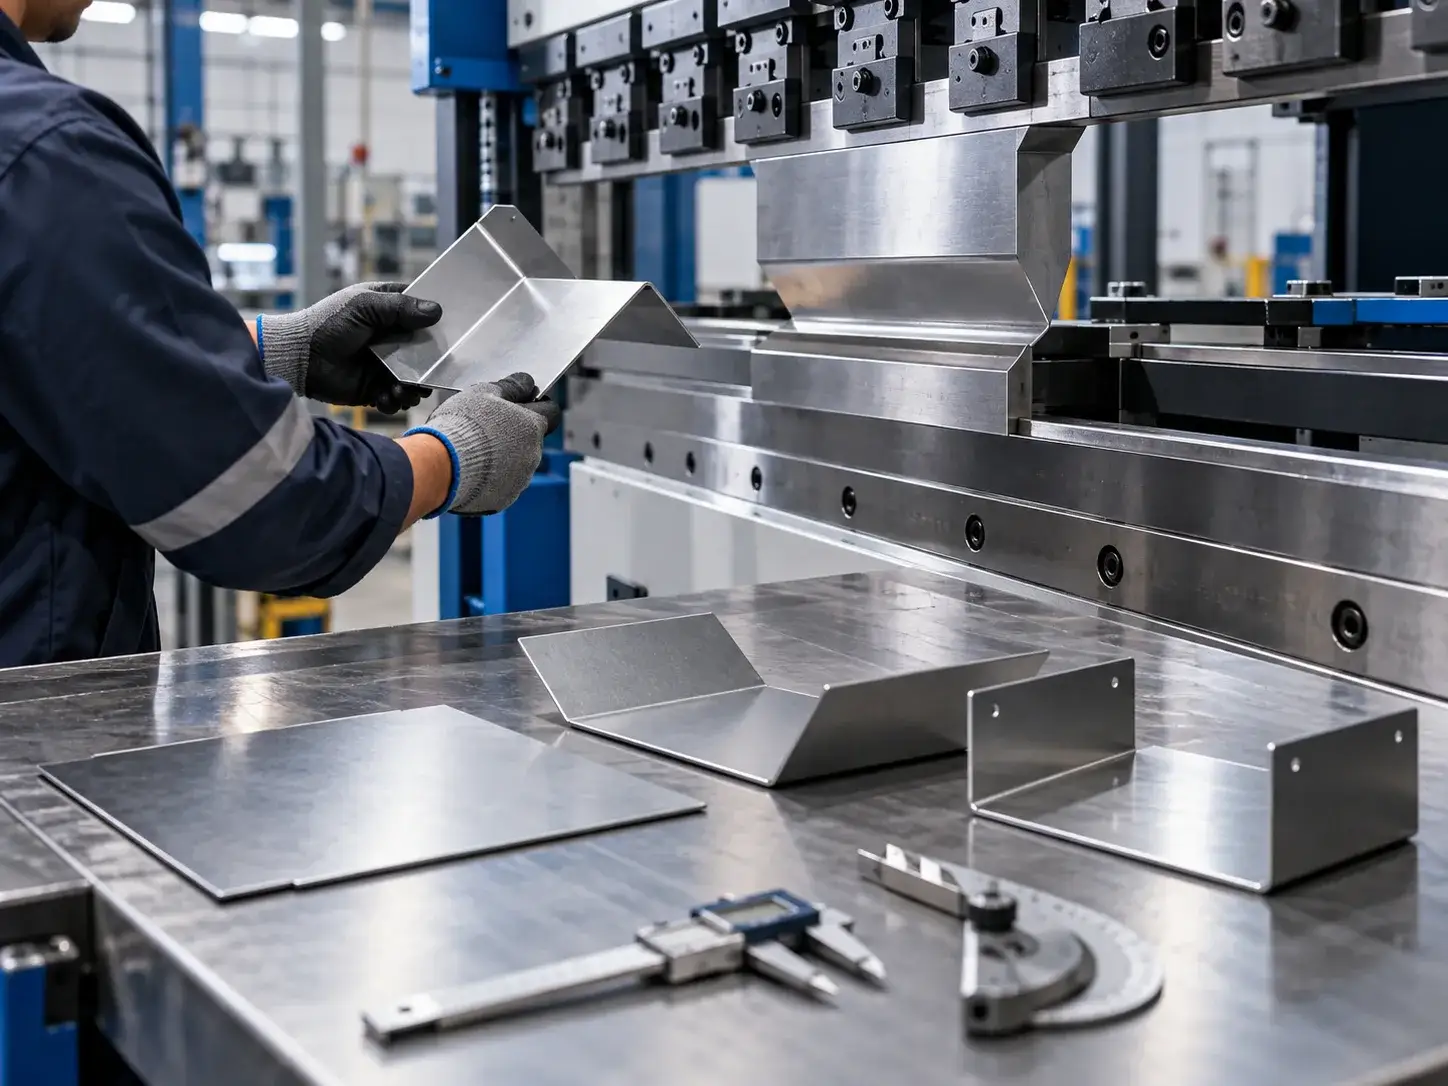
En fabricación de lámina, una cota final correcta no garantiza que el blank sea correcto. Durante el plegado, la cara interior del material se comprime mientras la exterior se estira y el eje neutro queda entre ambas zonas.
El bend allowance representa la longitud del arco correspondiente al pliegue medida sobre ese eje neutro. Este valor se incorpora al cálculo del desarrollo plano para determinar cuánto material necesita realmente la pieza antes de plegarse.
Para quien cotiza, el efecto es directo: unos milímetros adicionales o faltantes por doblez pueden modificar el aprovechamiento de la placa, impedir un anidado previsto o convertir un formato comercial suficiente en uno demasiado pequeño. En piezas con varios pliegues, el error acumulado puede afectar consumo, preparación, scrap y rentabilidad.
También es una variable de calidad. Si el blank queda corto, las alas pueden no alcanzar la dimensión requerida; si queda largo, pueden aparecer recortes, reprocesos o interferencias en ensamble. Estas correcciones consumen material y capacidad de una prensa plegadora que debería producir piezas conformes desde la primera liberación.
Bend allowance y bend deduction: dos formas de controlar el desarrollo
Aunque suelen utilizarse dentro del mismo proceso, bend allowance y bend deduction no representan el mismo dato. El bend allowance expresa la longitud correspondiente a la zona curvada del material sobre el eje neutro. La bend deduction permite obtener el desarrollo plano partiendo de dimensiones exteriores y descontando el efecto geométrico del pliegue según la referencia utilizada.
Ambos enfoques pueden conducir al mismo blank cuando se aplican con parámetros y referencias consistentes. El problema aparece cuando cotización, CAD/CAM y producción utilizan métodos distintos o tablas que no corresponden a las mismas condiciones de material, espesor y herramental.
La elección debe responder al flujo de trabajo. Si los planos se controlan principalmente mediante cotas exteriores, la bend deduction puede facilitar la comprobación. En sistemas CAD/CAM, el desarrollo puede generarse mediante bend allowance, K-factor, tablas de doblado o ecuaciones configuradas según los datos validados por la planta.
La referencia de cotas define el método operativo
Una fuente frecuente de errores es mezclar cotas exteriores, interiores y de tangencia en la misma pieza sin documentarlo. Producción interpreta una referencia, programación otra y calidad mide una tercera. Por eso, además del valor calculado, la orden debe indicar con claridad qué cotas son críticas, desde qué cara se verifican y cuál es la tolerancia funcional de cada ala.
Antes de comprometer una fecha o precio, conviene revisar el comportamiento de la máquina y del herramental. La selección de una dobladora de lámina debe considerar repetibilidad, sistema de compensación, control y compatibilidad con los utillajes, porque una tabla de desarrollo confiable pierde valor si la prensa no reproduce consistentemente la geometría planeada.
Cómo llevar el bend allowance a una cotización confiable
La cotización de una pieza plegada debe partir de un desarrollo plano coherente con las condiciones previstas de fabricación, no únicamente de las dimensiones finales de la pieza. Material, espesor, radio interior, ángulo y herramental afectan el resultado y deben estar definidos antes de considerar el blank como definitivo.
Con ese desarrollo se calcula consumo por pieza, rendimiento de placa, retazo aprovechable y merma de corte. Después se incorporan tiempos de programación, preparación, primera pieza, plegado e inspección.
Una vez establecido el blank, se calcula el consumo real por pieza, el rendimiento por placa, el porcentaje de retazo recuperable y las mermas de corte. Después se agregan tiempos de programación, preparación, primera pieza, plegado, inspección y empaque. Si el desarrollo no es correcto, el costo de material puede quedar subestimado incluso cuando el ciclo de máquina haya sido calculado adecuadamente.
- Para lotes cortos, incluya tiempo de validación y ajuste de primera pieza.
- Para piezas con múltiples pliegues, contemple el riesgo de acumulación dimensional y la secuencia de fabricación.
- Para materiales suministrados por el cliente, defina por escrito quién absorbe el consumo extra si el blank aprobado cambia.
- Para cotizaciones recurrentes, conserve la versión de plano, la tabla usada y las condiciones reales de herramental.
El tonelaje tampoco puede separarse del desarrollo y de la planeación económica. Un radio o una apertura de matriz elegidos sin criterio pueden modificar el comportamiento del pliegue, incrementar marcas o limitar la factibilidad. Antes de liberar el proceso, es útil revisar cómo calcular el tonelaje de una dobladora para confirmar que el equipo y la herramienta pueden producir la geometría sin forzar la operación.

Asesoría experta
Te ayudamos a elegir la mejor máquina para tu operación. Recibe recomendaciones técnicas de expertos.
Tabla de control para bend allowance y bend deduction
Una tabla de proceso evita que el conocimiento quede únicamente en la experiencia de un operador. No reemplaza la prueba inicial, pero concentra datos repetibles para que cotización, ingeniería y planta partan de los mismos parámetros. Debe actualizarse cuando cambie el proveedor de material, el herramental, el método de doblado o la condición de la máquina.
| Elemento de control | Dato a registrar | Impacto operativo |
|---|---|---|
| Material y espesor | Grado, proveedor, espesor medido y dirección de fibra | Define variación de elongación y consumo de blank |
| Herramental | Punzón, matriz, apertura y radio efectivo | Afecta radio, ángulo, bend allowance y repetibilidad |
| Validación de primera pieza | Medición de alas, ángulo y desarrollo ajustado | Previene producir un lote completo fuera de tolerancia |
| Documentación de liberación | Versión de plano, programa y tabla aplicada | Reduce retrabajos y discrepancias entre turnos |
Primera pieza: el punto donde se valida la bend deduction
La primera pieza no debe ser una formalidad ni una pieza “de ajuste” sin registro. Es el momento de comprobar que la bend deduction elegida representa el conjunto real de material, herramienta y máquina. Se corta el blank programado, se realiza la secuencia prevista y se miden las cotas funcionales antes de autorizar el lote. Si hay desviaciones, debe distinguirse si provienen del desarrollo, del ángulo, del posicionamiento del tope, del radio formado o de una referencia de medición mal interpretada.
El registro debe conservar el valor inicialmente usado, la corrección aplicada, el lote de material y la identificación del herramental. Esta disciplina permite reconocer tendencias. Por ejemplo, si varias piezas de acero inoxidable con el mismo espesor quedan cortas en una ala, no basta con corregir cada orden: hay que revisar la tabla aplicable a ese material y confirmar si cambió el comportamiento del suministro.
Evitar ajustes que ocultan la causa raíz
Corregir la pieza mediante recorte, abrir o cerrar el ángulo sin medir, o mover topes “por experiencia” puede resolver una urgencia, pero deja intacto el origen del problema. En la siguiente orden, otro operador repetirá el error porque el programa, el plano o la biblioteca siguen conteniendo el valor inadecuado. La corrección útil es la que deja una instrucción verificable para el siguiente ciclo.
También importa distinguir el desarrollo de la recuperación elástica. El bend allowance determina la longitud plana, mientras que la apertura necesaria para alcanzar el ángulo final responde al comportamiento del material después de liberar la carga. Son variables relacionadas, pero no intercambiables. Si se compensan ambas con un solo ajuste, se vuelve difícil saber qué cambió y por qué.
Manual, CAD/CAM y librerías: cuándo conviene cada enfoque
El cálculo manual sigue siendo valioso cuando se trata de prototipos, reparaciones, piezas únicas o trabajos de baja complejidad. Obliga a revisar los supuestos y permite al técnico detectar si una dimensión no es manufacturable antes de invertir tiempo en programación. Sin embargo, debe realizarse sobre una base controlada: valores probados, unidades consistentes y referencias dimensionales claramente definidas.
En operaciones repetitivas o con alto número de referencias, las librerías de chapa del software CAD/CAM aportan velocidad y consistencia. Su beneficio no está en “automatizar una fórmula”, sino en asociar reglas verificadas a combinaciones de material, espesor y herramental. Así, el modelo genera el plano, el desarrollo y el programa con una fuente de datos común, reduciendo transcripciones manuales y versiones contradictorias.
La automatización no elimina la responsabilidad técnica. Una biblioteca cargada con valores genéricos puede propagar el mismo error a cientos de piezas. Por eso debe validarse mediante pruebas representativas y primeras piezas, protegerse mediante control de cambios y revisarse después de intervenciones de mantenimiento, sustitución de punzones o matrices, o cambios de proveedor de lámina.
Al elegir el método, conviene conocer los tipos de doblado en prensa plegadora disponibles en la planta, porque cada condición de formado puede requerir reglas, radios y datos de compensación distintos. Una única tabla universal para todas las operaciones suele ser una fuente de variación, no una solución de estandarización.
Estandarizar para bajar scrap y proteger el margen
La estandarización efectiva conecta tres áreas: cotización, ingeniería y producción. Cotización necesita desarrollos confiables para comprar y presupuestar; ingeniería necesita reglas documentadas para liberar planos y programas; producción necesita instrucciones que correspondan al material y herramental realmente disponibles. Si una de esas áreas trabaja con datos propios, el costo de coordinación aparece como desperdicio, cambios de última hora y piezas no conformes.
Una buena práctica es clasificar tablas por familia de material y espesor, identificando la herramienta específica o un rango de herramientas equivalentes. Cada registro debe tener fecha de validación, responsable, muestra medida y tolerancia de aplicación. Cuando una pieza tenga exigencias especiales, como acabado visible, perforaciones cercanas al pliegue o tolerancias estrechas, debe llevar una instrucción adicional en lugar de forzarla dentro de una regla estándar.
El indicador más útil no es solo cuántas piezas fueron rechazadas. Conviene medir porcentaje de scrap por errores de desarrollo, horas de ajuste de primera pieza, número de cambios de programa posteriores a liberación y desviación entre consumo cotizado y consumo real. Estos datos convierten el bend allowance en un elemento de mejora económica, no solo en un parámetro técnico.
Asesoría experta
Te ayudamos a elegir la mejor máquina para tu operación. Recibe recomendaciones técnicas de expertos.
Un bend allowance confiable protege material y margen
Controlar bend allowance y bend deduction permite definir un desarrollo plano coherente antes de cortar la primera lámina. Cuando estos valores corresponden al material, espesor, herramental y condiciones reales del proceso, disminuye el riesgo de blanks incorrectos, scrap, ajustes de última hora y diferencias entre el consumo cotizado y el real.
La primera pieza debe confirmar que los datos utilizados funcionan en producción. A partir de ahí, documentar los resultados y trasladarlos a tablas o librerías de CAD/CAM permite que cotización, ingeniería y planta trabajen con una misma referencia.
Estandarizar esos datos no elimina la necesidad de validar el proceso, pero sí convierte la experiencia de plegado en información reutilizable que protege el margen y mejora la repetibilidad.
Preguntas frecuentes
? ¿Qué error suele generar más desperdicio al calcular un desarrollo?
Uno de los errores más frecuentes es reutilizar valores de bend allowance o bend deduction sin confirmar que corresponden al mismo material, espesor, radio y herramental. Una diferencia pequeña por pliegue puede acumularse en piezas con varias operaciones y terminar en alas fuera de medida o blanks incorrectos. Las tablas deben utilizarse únicamente dentro de las condiciones para las que fueron validadas.
? ¿Qué KPI ayuda a detectar fallas en el desarrollo plano?
Conviene comparar el consumo real de material con el consumo cotizado y registrar el scrap asociado a errores de desarrollo. También son útiles las horas dedicadas a ajustar primeras piezas y el número de cambios de programa realizados después de liberar una orden. Una desviación recurrente indica que la tabla, el plano o las reglas de CAD/CAM requieren revisión.
? ¿Cuándo debe revisarse una biblioteca de chapa en CAD/CAM?
Cuando cambian materiales, espesores, herramental o condiciones relevantes del proceso, o cuando las primeras piezas empiezan a requerir correcciones repetitivas. También conviene revisar cualquier regla cuya procedencia o validación no esté documentada. Cada actualización debería conservar información sobre material, herramienta, fecha y resultado de la prueba utilizada para aprobarla.
? ¿Cómo se protege el tiempo de entrega ante una primera pieza fallida?
La validación de primera pieza debe formar parte del plan de producción. Para órdenes críticas conviene disponer de material para la prueba, criterios de aceptación definidos, instrumentos de medición y una persona autorizada para aprobar o corregir el proceso. Detectar un error antes de liberar el lote reduce el riesgo de trasladar el problema a soldadura, pintura o ensamble.
? ¿Qué pedir a un proveedor al comprar herramental para piezas repetitivas?
Conviene confirmar compatibilidad con la prensa, geometría del punzón y matriz, apertura, radio, capacidad y tolerancias relevantes para las piezas previstas. También es útil compartir materiales, espesores y geometrías representativas. Una vez validado el herramental, sus condiciones reales deben incorporarse a las tablas o librerías utilizadas por ingeniería y producción.