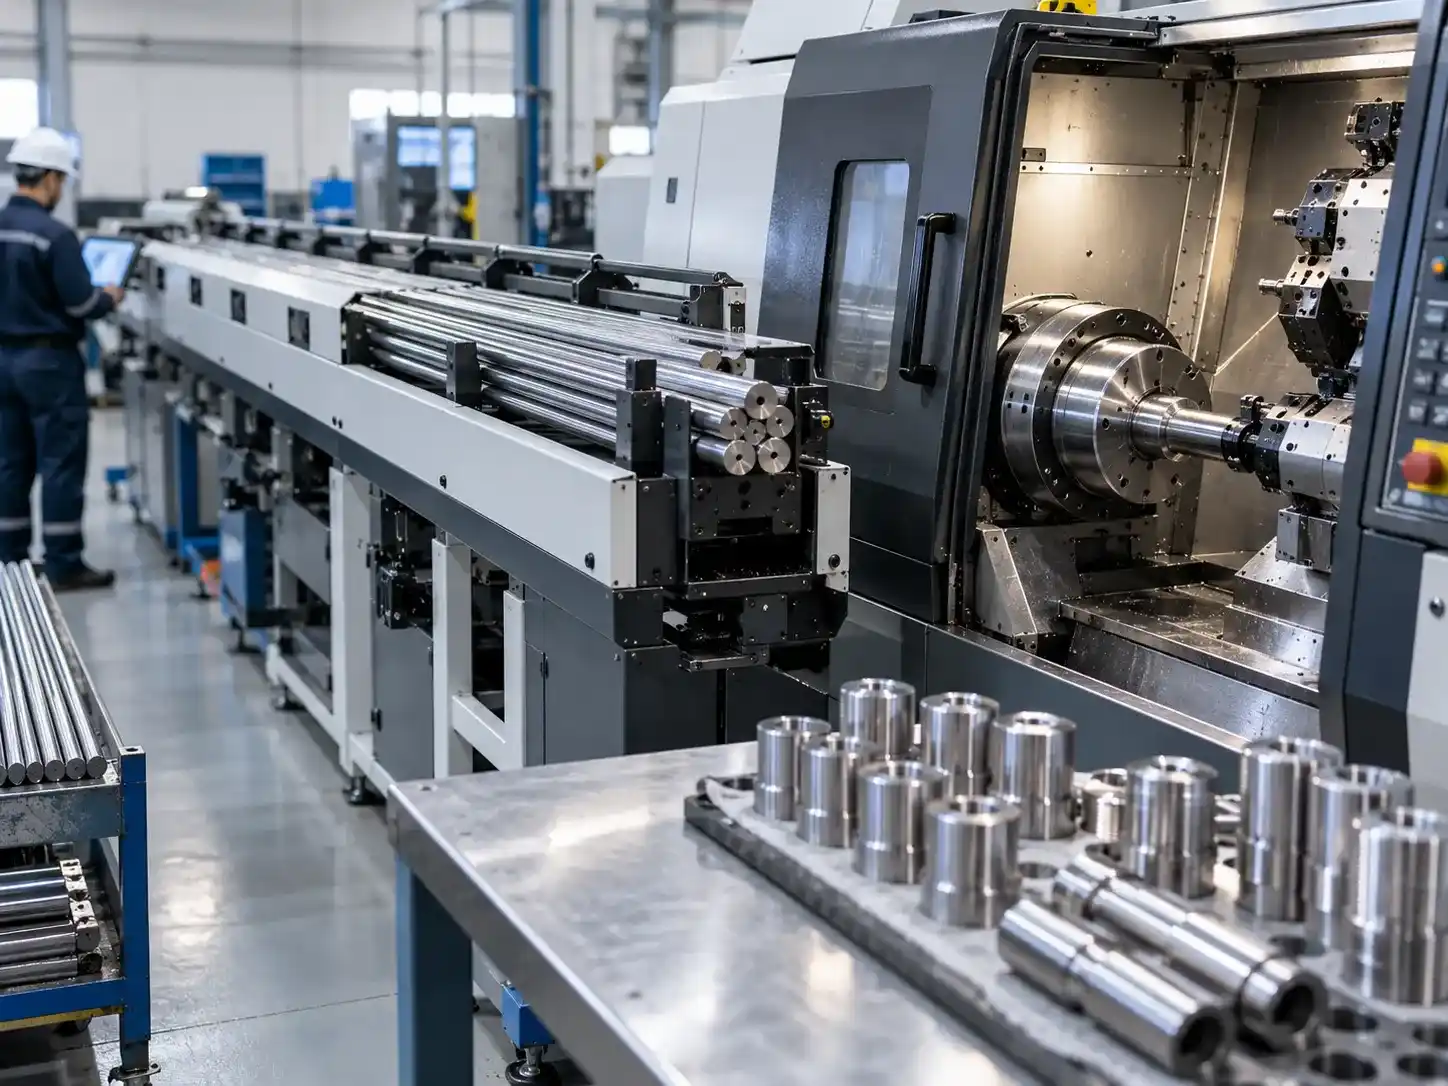
Un alimentador de barras para torno CNC justifica la inversión cuando reduce intervenciones manuales y convierte esa mejora en horas productivas, capacidad vendible o menor costo operativo. El retorno depende del ciclo real, la autonomía requerida, el diámetro y longitud de las barras, el remanente y la compatibilidad con el torno.
Antes de comprar, conviene comparar cargador corto y alimentador de magazine como parte de un mismo sistema de producción y calcular el payback con datos reales de planta.
La automatización se decide por horas útiles, no por velocidad nominal
Un torno puede mecanizar una pieza con rapidez y, aun así, perder una parte importante de cada turno mientras alguien carga la barra, cierra el sistema, verifica la alimentación y reinicia el ciclo. El alimentador busca reducir esas intervenciones y sostener la producción durante periodos en los que el operador atiende otras máquinas, realiza inspecciones o prepara el siguiente lote. Por eso, el indicador decisivo no es únicamente cuántas barras caben en el cargador, sino cuántas horas efectivas de operación autónoma se obtienen con el producto real.
Para estimar esa autonomía, se relacionan la longitud disponible de material, la longitud de cada pieza, el tiempo de ciclo y las pausas necesarias para retirar piezas, controlar dimensiones o reponer barras. Una barra larga no garantiza muchas horas desatendidas si el ciclo es corto y el almacén se vacía rápidamente. Del mismo modo, una pieza de ciclo largo podría mantener el torno ocupado, pero requerir una estrategia de evacuación de viruta o control de calidad que obligue a supervisar con frecuencia. Conviene medir la situación actual durante varios turnos antes de atribuir al alimentador una mejora teórica.
La automatización puede aportar valor aunque no elimine por completo la presencia del operario. Si reduce las cargas manuales repetitivas, mejora la continuidad entre lotes y libera tiempo para tareas de mayor valor, el beneficio incluye más que piezas adicionales. Sin embargo, esas ventajas deben traducirse en horas recuperadas, reducción de costos o pedidos que hoy no pueden aceptarse por falta de capacidad. Un análisis serio separa la capacidad potencial de la producción vendible: fabricar más no genera retorno si no hay demanda, margen o espacio para entregar lo producido.
El alimentador de barras para torno CNC como parte del sistema de producción
Un alimentador de barras para torno CNC no debe evaluarse como un accesorio aislado. La barra, el husillo, el control, la sujeción, las herramientas, la evacuación de viruta y la descarga de la pieza forman una cadena productiva. Si uno de esos elementos limita el ciclo, la automatización puede quedar subutilizada aunque el alimentador tenga suficiente capacidad.
La evaluación inicial debe establecer qué problema se busca resolver: exceso de tiempo de carga, baja utilización en determinados turnos, dificultad para sostener lotes largos o necesidad de liberar al operario para otras tareas. También conviene revisar la frecuencia de cambio de referencia, porque una solución rentable para una familia estable de piezas puede perder eficiencia cuando cambian constantemente diámetros, materiales y preparaciones.
El retorno depende tanto de la capacidad del alimentador como de la facilidad con que pueda integrarse a la rutina real de producción.
Cargador corto o alimentador de magazine: elegir según la producción
El cargador corto suele almacenar una cantidad limitada de barras y se adapta a operaciones donde se busca automatizar la alimentación sin ocupar el espacio de un magazine largo. Puede ser una alternativa adecuada para piezas pequeñas, barras de longitud reducida o producciones en las que el operario puede reponer material con cierta frecuencia. Su atractivo económico y su huella compacta deben compararse con el número de intervenciones que seguirá necesitando durante el turno. Si la reposición ocurre demasiado a menudo, la autonomía real puede no alcanzar el objetivo de producción.
El alimentador de magazine está pensado para almacenar varias barras y sostener ciclos prolongados con menos reposiciones. En producciones repetitivas, turnos extendidos o periodos desatendidos, esa reserva de material puede elevar el tiempo de uso efectivo del torno. A cambio, suele requerir más espacio, una inversión mayor y una revisión cuidadosa de la longitud, rectitud y presentación de las barras. No se debe elegir solo por la capacidad máxima anunciada: hay que comprobar qué configuración admite el material que se compra y cuánto tarda el cambio entre diámetros o referencias.
Una forma práctica de comparar ambas opciones consiste en calcular cuántas veces por turno se debe reponer cada sistema y cuánto tiempo productivo se pierde en cada intervención. Si el cargador corto requiere una carga cada hora, pero la planta mantiene personal disponible y los lotes son variados, puede ser una solución racional. Si el objetivo es dejar el torno trabajando durante varias horas sin atención directa, un magazine puede ofrecer una ventaja mayor. La selección de tornos CNC también debe considerar cómo se integrará el equipo de alimentación, no solo las especificaciones del torno por separado.
Antes de comparar precios, defina el escenario de uso: tipo de pieza, material, diámetro, longitud, cantidad de barras por lote, turnos y nivel de atención posible. Para una producción estable, la autonomía adicional puede tener valor medible; para una operación de lotes cortos, el tiempo de preparación puede comerse ese beneficio. Preguntar por el cambio de formato, los accesorios necesarios y las condiciones de operación evita comparar equipos que ofrecen capacidades distintas bajo una misma etiqueta comercial.
La autonomía debe coincidir con el plan de turnos
La cantidad de material que puede cargar el equipo solo es útil si coincide con la ventana desatendida disponible. Si el turno nocturno dura ocho horas, pero la capacidad práctica permite operar tres, el beneficio no es un turno completo automatizado. En cambio, si la demanda requiere producción continua y el magazine alcanza la ventana prevista, el torno puede producir mientras el personal se concentra en inspección, preparación o atención de otras máquinas. La cifra debe descontar paradas programadas, cambios de herramienta, controles de calidad y cualquier actividad que todavía demande intervención.
La comparación entre equipos debe incluir el costo por hora de operación desatendida, no únicamente la inversión inicial. Un equipo más económico puede requerir más carga manual y, por tanto, dejar menos tiempo disponible para otras labores. Un magazine más costoso puede ser conveniente cuando la diferencia de autonomía se convierte en producción con margen, pero no cuando queda detenido por una programación irregular o por falta de materia prima. La prueba de valor es operativa: determinar qué tarea se elimina o reduce y qué recurso queda disponible después de automatizar.

Asesoría experta
Te ayudamos a elegir la mejor máquina para tu operación. Recibe recomendaciones técnicas de expertos.
Cómo dimensionar un alimentador de barras para torno CNC
El diámetro de la barra debe ser compatible con el alimentador, el paso de husillo, el sistema de sujeción y los componentes de guiado. No basta con que el material pueda introducirse físicamente: debe trabajar dentro de los rangos definidos para la configuración y mantener un comportamiento estable durante la rotación.
La longitud de barra influye en autonomía, espacio y dinámica del sistema. Una barra más larga puede reducir reposiciones, pero también exige más longitud instalada y una guía adecuada para controlar vibraciones y estabilidad. Rectitud, sección, material y velocidad de giro deben evaluarse junto con el alimentador y el torno.
El tiempo de ciclo convierte la cantidad de material disponible en horas potenciales de producción. Para estimarlo conviene calcular las piezas reales por barra, incluyendo refrentado, corte y remanente, y multiplicarlas por el ciclo medido en planta. La autonomía útil debe descontar inspecciones, cambios de herramienta, evacuación de viruta y cualquier otra intervención que todavía limite la operación desatendida.
| Variable | Qué verificar | Impacto en la decisión |
|---|---|---|
| Tipo de cargador | Capacidad, reposición y cambio de formato | Define autonomía y tiempo de atención |
| Diámetro y longitud | Rango real, rectitud, tubo guía y espacio | Determina compatibilidad y material utilizable |
| Ciclo y lote | Tiempo medido, cantidad y pausas del proceso | Estima horas desatendidas alcanzables |
| Remanente | Longitud residual por barra y costo del material | Ajusta el costo anual de materia prima |
| Integración y planta | Control, husillo, instalación, ruido y seguridad | Evita costos de adaptación y riesgos operativos |
En la evaluación de capacidad también se debe considerar el rango de producción de la máquina y el volumen anual de cada referencia. La guía para decidir qué torno CNC comprar según producción ayuda a plantear esa selección desde la carga de trabajo, una perspectiva que debe mantenerse al dimensionar el alimentador. Elegir primero el torno y luego intentar adaptar cualquier sistema de barras puede generar costos o restricciones que habrían sido visibles desde el inicio.
Compatibilidad con husillo, control y proceso de mecanizado
La compatibilidad comienza por las dimensiones y el diseño del husillo. Hay que verificar el diámetro de paso, la longitud del tubo guía, la interfaz de la máquina y el tipo de material que se pretende alimentar. También importa la sujeción: el torno debe poder sujetar la barra con estabilidad y liberar el material de manera coordinada con el alimentador. Una discrepancia entre el avance programado y la respuesta del equipo puede generar alarmas, piezas fuera de medida o golpes durante la alimentación. El proveedor debe confirmar el conjunto exacto, no limitarse a indicar que ambos equipos trabajan con barras.
El control CNC debe comunicarse con el alimentador mediante la interfaz y las señales previstas para la máquina. Según la configuración, pueden intervenir señales de ciclo, solicitud de avance, confirmación de carga, estado de puerta y parada de emergencia. Conviene revisar el programa de control, las opciones habilitadas y quién asumirá la puesta en marcha. Si se requiere una interfaz adicional, cableado, parametrización o modificación de lógica, esos trabajos deben figurar en la propuesta y en el calendario. Una integración que parece sencilla puede convertirse en una fuente de retrasos cuando las responsabilidades no están definidas.
El tipo de pieza también determina si la operación se beneficia de la alimentación automática. Para componentes torneados desde barra, el sistema puede reducir cargas repetitivas y permitir series sostenidas. Sin embargo, los procesos que incluyen operaciones secundarias, herramientas especiales o descarga manual pueden imponer una limitación diferente. En una máquina con operaciones complejas, como un torno CNC con herramienta motorizada, se debe verificar que el ciclo completo y la estrategia de trabajo sean compatibles con la alimentación continua. La evaluación debe cubrir el programa real de la pieza y no solo una prueba básica de avance de barra.
Además de la comunicación, se revisan las condiciones del material: aleación, acabado superficial, rectitud, tolerancias y estado de los extremos. Las barras dobladas o con variaciones importantes pueden aumentar vibraciones, desgaste y riesgo de interrupción. El proceso de mecanizado debe contemplar cómo se maneja la viruta, cómo se inspecciona la primera pieza y qué ocurre ante una alarma. Una prueba de aceptación con material representativo permite detectar desviaciones antes de que el equipo entre en producción y ayuda a acordar criterios medibles con el integrador.
Espacio, ruido y seguridad forman parte del costo instalado
La longitud del magazine y el recorrido de las barras pueden requerir reorganizar equipos, pasillos o puntos de carga. Se debe medir el espacio útil considerando apertura de puertas, mantenimiento, acceso al control, operación de grúa o montacargas y circulación del personal. También se verifica el piso, el nivelado y las condiciones de fijación que indique el fabricante. Si el equipo ocupa una ruta de evacuación o bloquea el acceso a otro torno, el costo de oportunidad del espacio puede ser mayor que el ahorro previsto en mano de obra.
El ruido y las vibraciones deben evaluarse en la zona donde trabajará la máquina. La rotación de barras, los elementos de guía y el contacto con el sistema pueden producir niveles que afecten el confort, la comunicación y la supervisión de otros procesos. No es suficiente aceptar una cifra nominal sin considerar el material, el diámetro y las condiciones del taller. Una demostración o una medición en una configuración comparable permite prever si hacen falta ajustes de instalación, barreras o cambios en la distribución.
La seguridad exige confirmar resguardos, enclavamientos, paradas de emergencia, procedimientos de carga y gestión de barras largas. El personal debe conocer cómo preparar el material, cómo responder a una alarma y qué zonas no debe invadir durante el funcionamiento. La automatización no elimina la necesidad de supervisión ni convierte en segura una práctica improvisada; modifica los riesgos y las tareas. En la cotización deben quedar claros la capacitación, los límites de operación, las instrucciones de mantenimiento y las medidas para intervenir el sistema de forma segura.
Calcular el retorno de inversión y el plazo de recuperación
El análisis debe comenzar por el costo total instalado: alimentador, accesorios, interfaces, adaptación del torno, transporte, instalación, capacitación, adecuaciones de planta y cualquier costo de puesta en marcha. También deben contemplarse mantenimiento y consumibles atribuibles al sistema.
Después se estiman únicamente beneficios que puedan capturarse realmente. Entre ellos pueden estar las horas de carga manual evitadas, el incremento de producción vendible, la reducción de horas extra o la capacidad de un operario para atender otra máquina.
No conviene sumar dos veces el mismo beneficio. Si una hora liberada ya se valora como ahorro de mano de obra, no debe volver a contabilizarse íntegramente como producción adicional salvo que ambas mejoras ocurran realmente en paralelo.
Una fórmula sencilla es:
Payback en meses = inversión total ÷ beneficio neto mensual
o, utilizando datos anuales:
Payback en meses = inversión total ÷ beneficio neto anual × 12
El escenario conservador debería utilizar la capacidad que la planta puede sostener y vender, no la máxima autonomía teórica del alimentador.
Un escenario conservador evita sobreestimar la automatización
Un error frecuente es calcular el payback suponiendo que todas las horas liberadas se convierten en ventas. En la práctica, parte del tiempo puede perderse por preparación, controles, desgaste de herramienta, falta de material o esperas de proceso. También puede haber una fase de aprendizaje mientras producción y mantenimiento estabilizan la operación. Descontar esos factores no debilita el caso de inversión: permite reconocer si el retorno sigue siendo aceptable cuando se incluyen las condiciones reales del taller.
Conviene calcular el valor de cada hora recuperada de forma distinta según su uso. Si el operario puede atender otra máquina, se mide el efecto en esa operación y no se declara automáticamente una reducción de personal. Si el torno produce piezas adicionales, se toma el margen neto y se resta el costo de inspección, herramientas y procesos posteriores. Y si la principal ventaja es mejorar la entrega, se documenta el costo de horas extra, subcontratación o penalizaciones que podrían evitarse. Un modelo sencillo, transparente y revisable suele servir mejor que una hoja compleja con supuestos difíciles de demostrar.
Asesoría experta
Te ayudamos a elegir la mejor máquina para tu operación. Recibe recomendaciones técnicas de expertos.
Checklist para cotizar un torno CNC con alimentador de barras
Al solicitar una propuesta de alimentador de barras para torno CNC, conviene cotizar el conjunto como un sistema y no únicamente el accesorio. La solicitud debe describir el proceso, las piezas y la producción que se espera alcanzar, porque una oferta limitada al precio del alimentador puede dejar fuera interfaces, adaptaciones o servicios necesarios para la puesta en marcha.
Es recomendable compartir planos o muestras de las piezas, material, rango de diámetros, longitud de barra, tolerancias, ciclo estimado, volumen anual, turnos y objetivo de horas desatendidas. Si hay varias referencias, se deben indicar los cambios de formato previstos y su frecuencia.
- Identificar marca, modelo, año y configuración del torno CNC, además de las opciones disponibles en el control y las dimensiones del husillo.
- Definir diámetro mínimo y máximo, longitud, material, rectitud y condiciones de compra de las barras que se usarán en producción.
- Solicitar la capacidad efectiva de almacenamiento y la autonomía calculada para el ciclo y las piezas presentadas, no solo la capacidad nominal del equipo.
- Confirmar el tipo de guía, sujeción, avance, manejo de remanentes y componentes necesarios para cada diámetro o familia de material.
- Solicitar alcance de instalación, integración de señales, programación, pruebas con material, capacitación, garantías y responsabilidades de cada proveedor.
- Verificar dimensiones de instalación, accesos para carga y mantenimiento, requisitos eléctricos, nivelación, ruido esperado y medidas de seguridad.
- Pedir un desglose del precio instalado y de los costos que puedan aparecer durante la operación, incluidos consumibles y mantenimiento.
- Definir criterios de aceptación: continuidad de alimentación, alarmas, repetibilidad, remanente, duración de prueba y documentación entregada.
El checklist también debe abordar quién responde cuando el torno y el alimentador provienen de proveedores diferentes. Una propuesta clara identifica las interfaces, los límites de responsabilidad y el procedimiento de escalamiento ante una falla de comunicación o avance. Es conveniente fijar una prueba de aceptación con material y programa representativos, así como el soporte técnico disponible durante el arranque. Cuando esos puntos se acuerdan antes de la compra, se reduce el riesgo de que una diferencia de interpretación retrase la producción o genere costos no previstos.
Finalmente, compare ofertas con una misma base técnica. Una opción puede incluir integración, capacitación y pruebas, mientras otra presenta solo el equipo principal. Evalúe la autonomía, el tiempo de cambio, el remanente, la disponibilidad de servicio y el costo total de operación. La alternativa más barata no siempre minimiza el costo por pieza; una solución con mayor inversión puede resultar más rentable si produce una mejora demostrable, se adapta a la planta y cuenta con soporte adecuado para mantener la disponibilidad.
Cuándo un alimentador de barras realmente paga la inversión
Un alimentador de barras para torno CNC se justifica cuando reduce intervenciones que hoy limitan la máquina y convierte ese tiempo en capacidad aprovechable, ahorro verificable o producción adicional con demanda real. La elección entre cargador corto y magazine debe responder a las barras utilizadas, el ciclo, las horas de autonomía requeridas, el remanente y las condiciones físicas de la planta.
Antes de comprar, conviene validar el conjunto completo: torno, paso de husillo, sujeción, control, material, herramientas, evacuación de viruta y descarga de las piezas. La autonomía del alimentador solo genera valor si el resto del proceso puede sostenerla.
Si torno y alimentador se cotizan como un sistema desde el inicio, es más fácil comparar inversión instalada, responsabilidades de integración y payback bajo las mismas condiciones de producción.